PLA, PETG và ABS là ba loại nhựa in 3D FDM phổ biến nhất. Chọn sai vật liệu là nguyên nhân khiến nhiều người in hỏng, cong vênh hoặc sản phẩm không dùng được. Bài viết này giúp bạn hiểu điểm mạnh, điểm yếu của từng loại để chọn đúng cho từng sản phẩm.
PLA: dễ in, phù hợp người mới
PLA (Polylactic Acid) là loại nhựa dễ in nhất, ít cong vênh và gần như không có mùi khó chịu.
- Ưu điểm: dễ in, bề mặt đẹp, giá rẻ, nhiều màu, không cần buồng kín.
- Nhược điểm: giòn hơn PETG và ABS, chịu nhiệt kém (mềm ở khoảng 55 đến 60 °C), dễ biến dạng nếu để trong xe dưới nắng.
- Phù hợp: mô hình trưng bày, đồ trang trí, mẫu thử hình dáng, đồ chơi, vật dụng nhẹ trong nhà.
PETG: cân bằng giữa độ bền và dễ in
PETG khó in hơn PLA một chút nhưng bền và dẻo hơn, chịu nước và hóa chất tốt hơn.
- Ưu điểm: bền, dai, ít giòn gãy, chịu ẩm và chịu nhiệt tốt hơn PLA, ít co ngót.
- Nhược điểm: dễ bị kéo tơ, bề mặt dễ xước, bám rất chặt vào bàn in (cần dùng keo hoặc lớp tách phù hợp), hút ẩm nên cần bảo quản kỹ.
- Phù hợp: chi tiết cơ khí nhẹ, hộp vỏ, giá đỡ, vật dụng dùng ngoài trời nhẹ hoặc nơi có nước.
ABS: chịu nhiệt và chịu va đập, nhưng khó in
ABS là nhựa kỹ thuật, bền và chịu nhiệt tốt nhưng đòi hỏi điều kiện in khắt khe.
- Ưu điểm: chịu nhiệt tốt (mềm ở khoảng 100 °C), bền, dễ mài và có thể làm mịn bằng acetone.
- Nhược điểm: co ngót mạnh nên dễ cong vênh và nứt lớp, cần buồng kín, có mùi khi in và cần thông gió tốt.
- Phù hợp: chi tiết chịu nhiệt, vỏ thiết bị, đồ gá, chi tiết cần mài hoặc sơn hoàn thiện.
Bảng so sánh nhanh
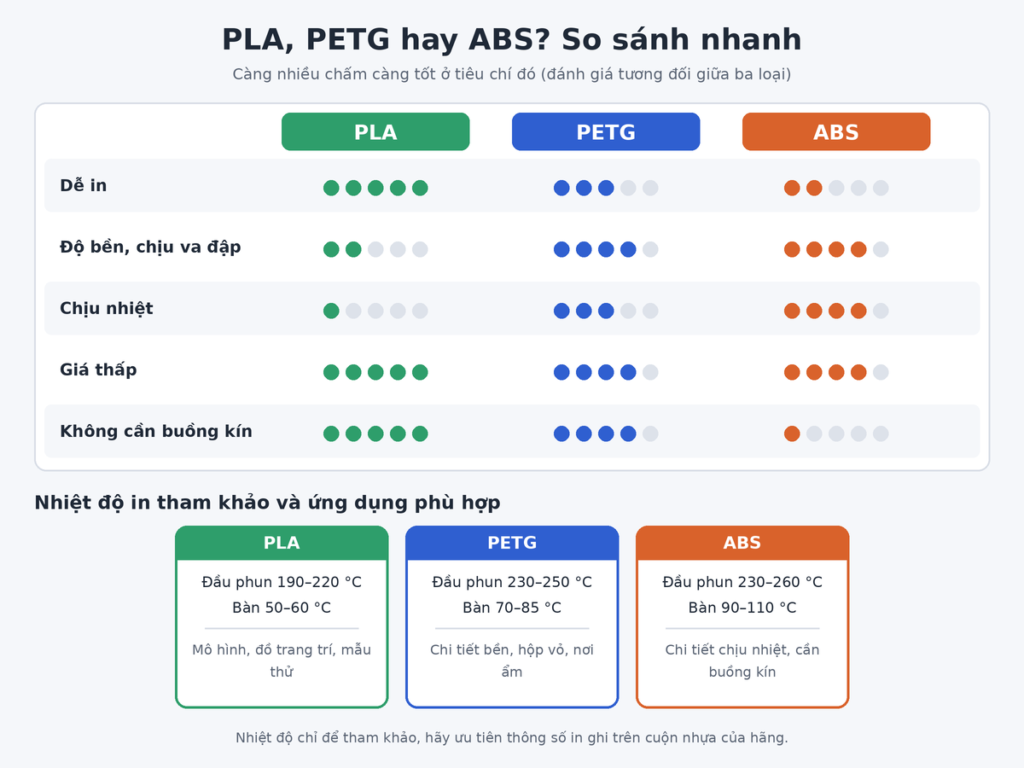
- Độ dễ in: PLA dễ nhất, PETG trung bình, ABS khó nhất.
- Độ bền va đập: PETG và ABS tốt hơn PLA.
- Chịu nhiệt: ABS cao nhất, PETG trung bình, PLA thấp nhất.
- Giá: PLA thường rẻ nhất, PETG và ABS cao hơn một chút tùy hãng.
- Cần buồng kín: ABS nên có, PLA và PETG thường không cần.
Nhiệt độ in tham khảo
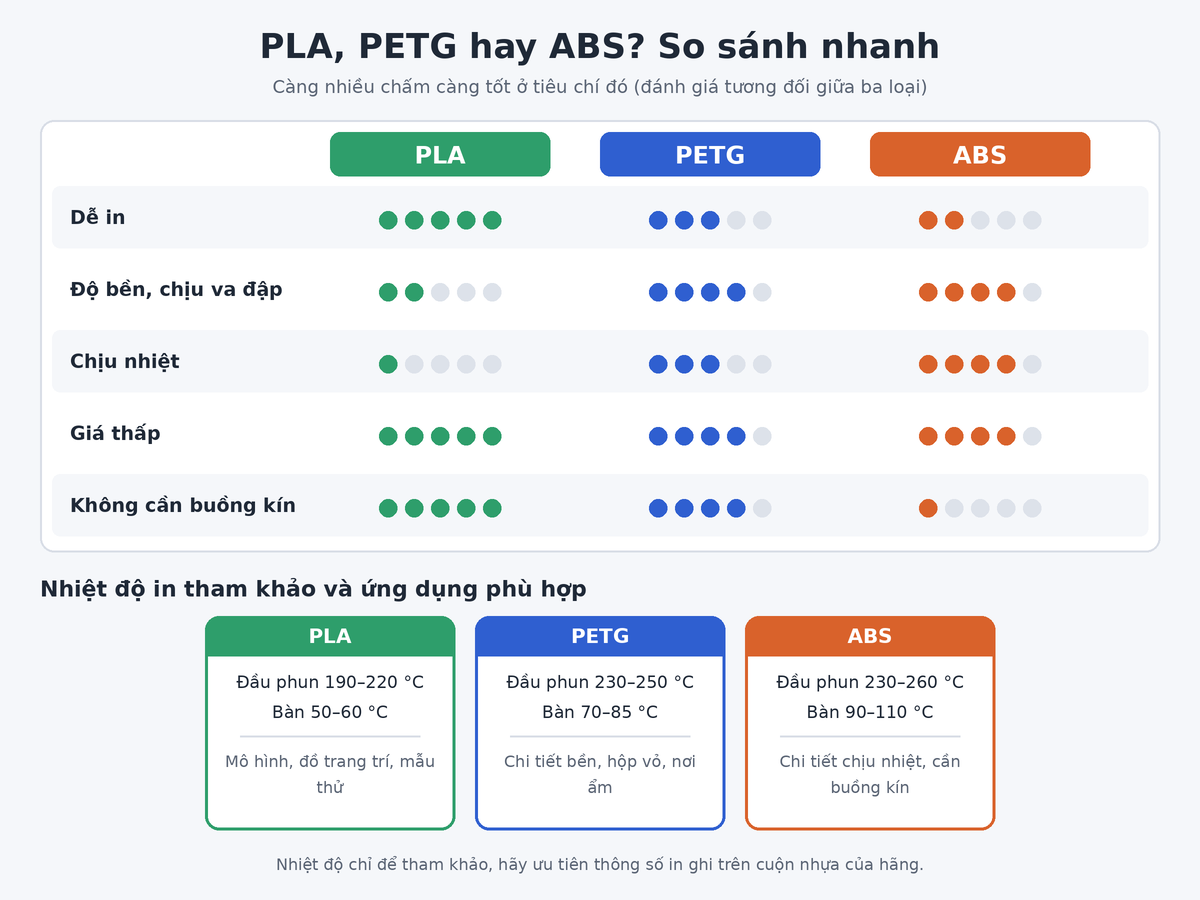
Nhiệt độ chính xác phụ thuộc từng hãng nhựa và từng máy, bạn nên làm theo thông số in ghi trên cuộn nhựa. Các mức dưới đây chỉ để tham khảo ban đầu.
- PLA: đầu phun khoảng 190 đến 220 °C, bàn in khoảng 50 đến 60 °C.
- PETG: đầu phun khoảng 230 đến 250 °C, bàn in khoảng 70 đến 85 °C.
- ABS: đầu phun khoảng 230 đến 260 °C, bàn in khoảng 90 đến 110 °C.
Nên chọn loại nào?
Nếu mới bắt đầu hoặc cần mô hình đẹp, hãy chọn PLA. Nếu cần chi tiết bền, dai và chịu ẩm, hãy chọn PETG. Nếu sản phẩm phải chịu nhiệt cao và bạn có buồng kín cùng thông gió tốt, hãy chọn ABS.
Tóm tắt
PLA dễ in và đẹp, PETG bền và cân bằng, ABS chịu nhiệt nhưng khó in. Hãy chọn vật liệu theo mục đích sử dụng của sản phẩm chứ không chỉ theo giá. Nếu chưa chắc nên chọn loại nào, bạn có thể gửi file thiết kế để trao đổi thêm.
