Từ đường nhựa bị kéo đi ở lớp đầu đến góc mẫu cong lên giữa chừng: nhận diện đúng biểu hiện để chọn bước xử lý phù hợp.
Dành cho máy in FDM dùng sợi nhựa · 6 hình minh họa kỹ thuật · Cập nhật nội dung: 19/10/2026
Bạn vừa bấm in, đầu phun chạy được vài vòng thì đường nhựa bong lên, cuốn theo đầu phun thành một đám rối. Có lúc lớp đầu vẫn đẹp, nhưng một lúc sau góc mẫu cong lên và cả bản in bật khỏi bàn.
Hai tình huống này trông giống nhau ở kết quả, nhưng cách xử lý có thể khác nhau. Việc đầu tiên là xác định: mẫu không bám ngay từ đầu, hay đã bám rồi mới bong?
- 1. Đường nhựa tròn, bị kéo đi hoặc bị ép nhăn
- 2. Cùng một vị trí cứ bị bong
- 3. Một bên đẹp, một bên không bám
- 4. Lớp đầu khó bám dù bàn đã sạch và khoảng cách đã đúng
- 5. Ban đầu bám, sau vài lớp mới cong góc
- 6. Mẫu nhỏ hoặc cao dễ bật khỏi bàn
- Lưu ý riêng cho PETG và bàn PEI trơn
- Checklist trước khi in lại
Nhìn biểu hiện để chọn bước kiểm tra
| Biểu hiện | Kiểm tra trước | Xem mục |
|---|---|---|
| Đường nhựa tròn, rời nhau; hoặc bị cào, nổi gờ | Khoảng cách đầu phun – bàn in | Lỗi 1 |
| Đường in đứt hoặc bong ở một vùng quen thuộc | Dầu tay, cặn bẩn trên bề mặt | Lỗi 2 |
| Một phía bám, phía còn lại hở hoặc bị ép quá mỏng | Cân bàn, lắp tấm in, hiệu chỉnh bề mặt | Lỗi 3 |
| Nhựa bị kéo đi khi đầu phun tăng tốc | Tốc độ, nhiệt độ và quạt lớp đầu | Lỗi 4 |
| Góc mẫu nâng lên sau vài lớp | Cong vênh, làm nguội không đều, gió lùa | Lỗi 5 |
| Mẫu chân nhỏ, cao hoặc ít điểm tiếp xúc | Hướng đặt mẫu và brim | Lỗi 6 |
Bảng dùng để khoanh vùng, không kết luận chỉ từ một dấu hiệu. Một bản in có thể gặp đồng thời nhiều nguyên nhân.
1. Đường nhựa tròn hoặc bị ép nhăn: kiểm tra Z offset
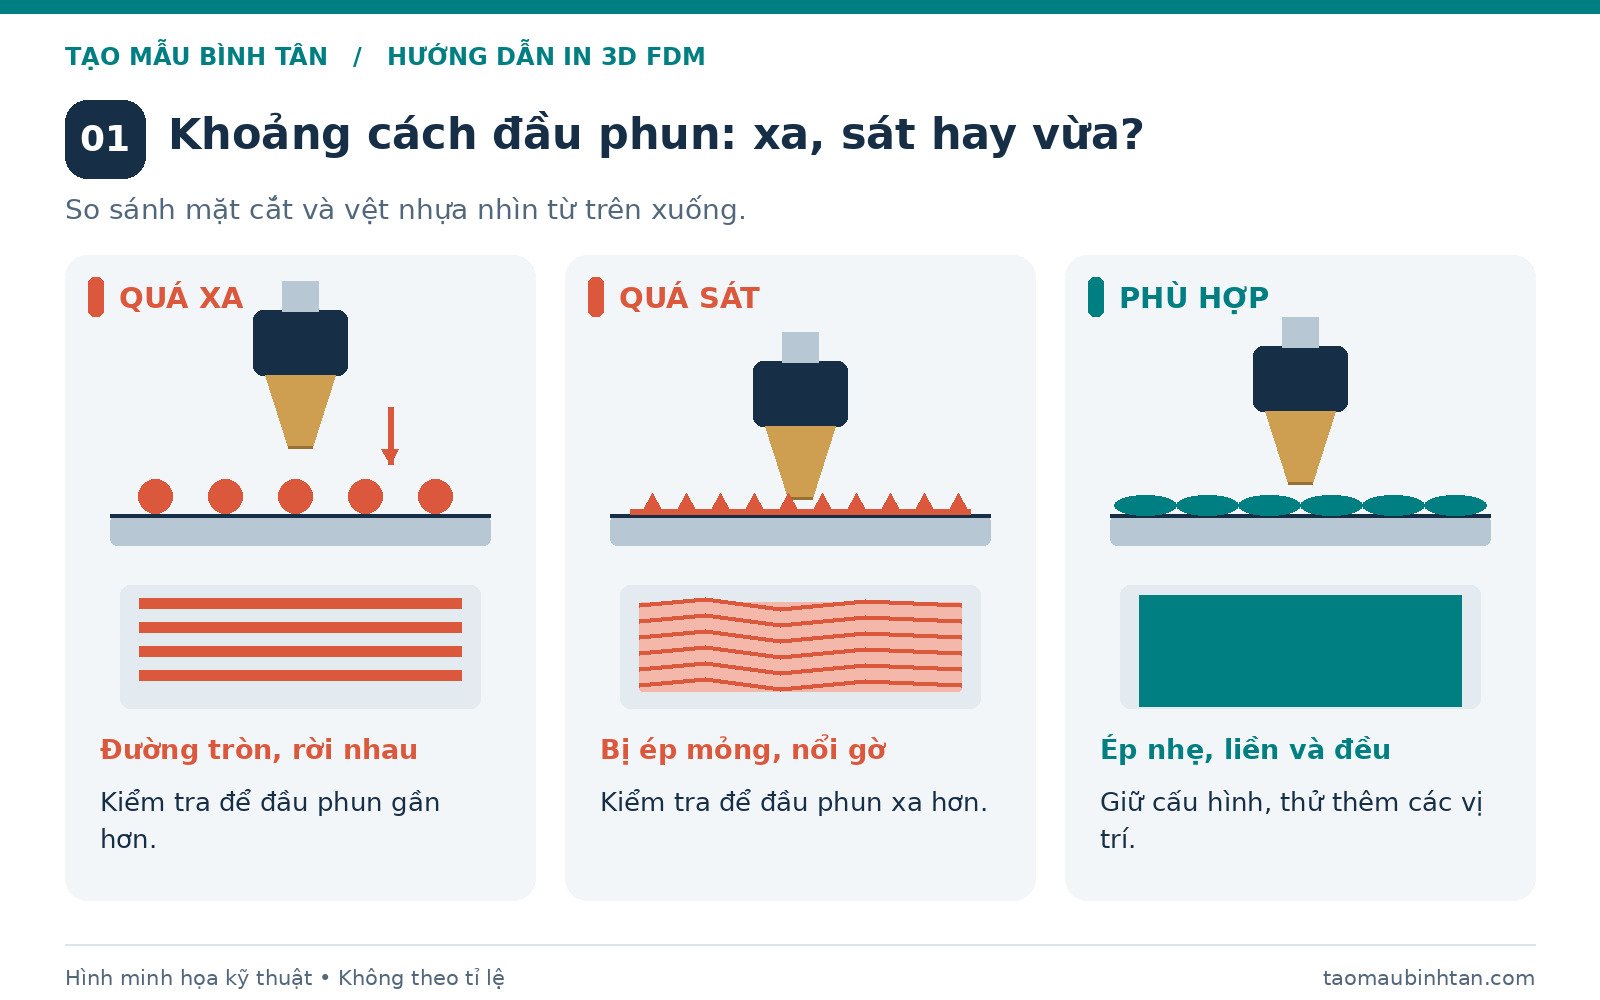
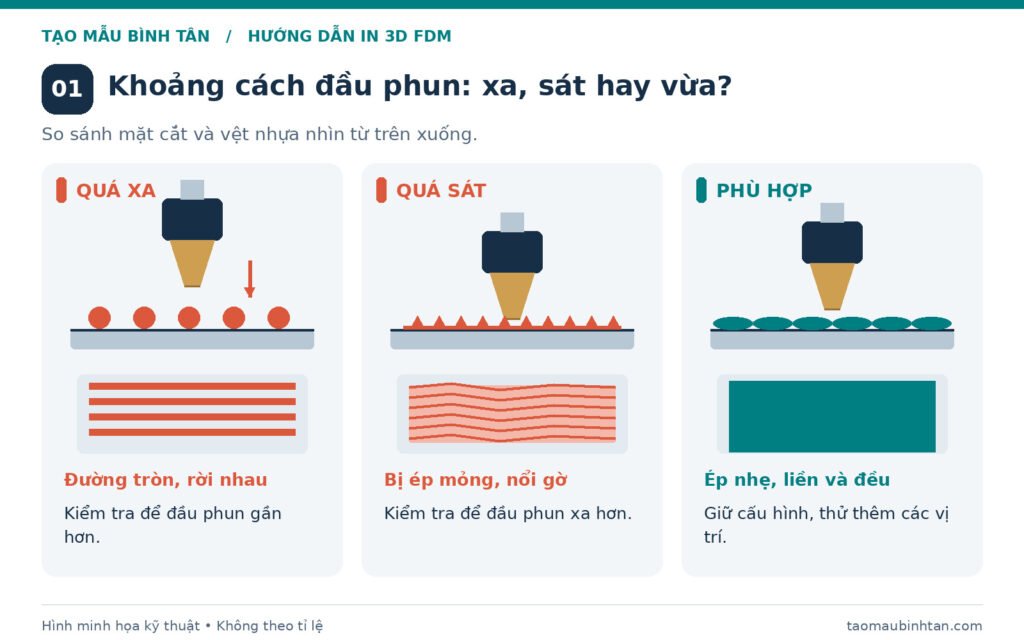
Dấu hiệu: đầu phun quá xa thường để lại đường nhựa tròn, rời nhau, dễ bị kéo đi. Quá sát lại có thể tạo lớp nhựa rất mỏng, nổi gờ hoặc khiến đầu phun cào bề mặt. Lớp đầu phù hợp có các đường ép nhẹ, liền nhau và tương đối đều. [1]
Cách khắc phục
- In mẫu thử một lớp thay vì chạy lại cả mô hình.
- Nếu máy cho phép chỉnh Z offset, thay đổi từng bước nhỏ theo hướng dẫn của máy; quan sát kết quả sau mỗi lần chỉnh.
- Đường còn tròn và rời: kiểm tra để đầu phun gần hơn. Lớp bị cào hoặc nổi gờ: kiểm tra để đầu phun xa hơn.
2. Cùng một vùng cứ bị bong: kiểm tra độ sạch của bàn
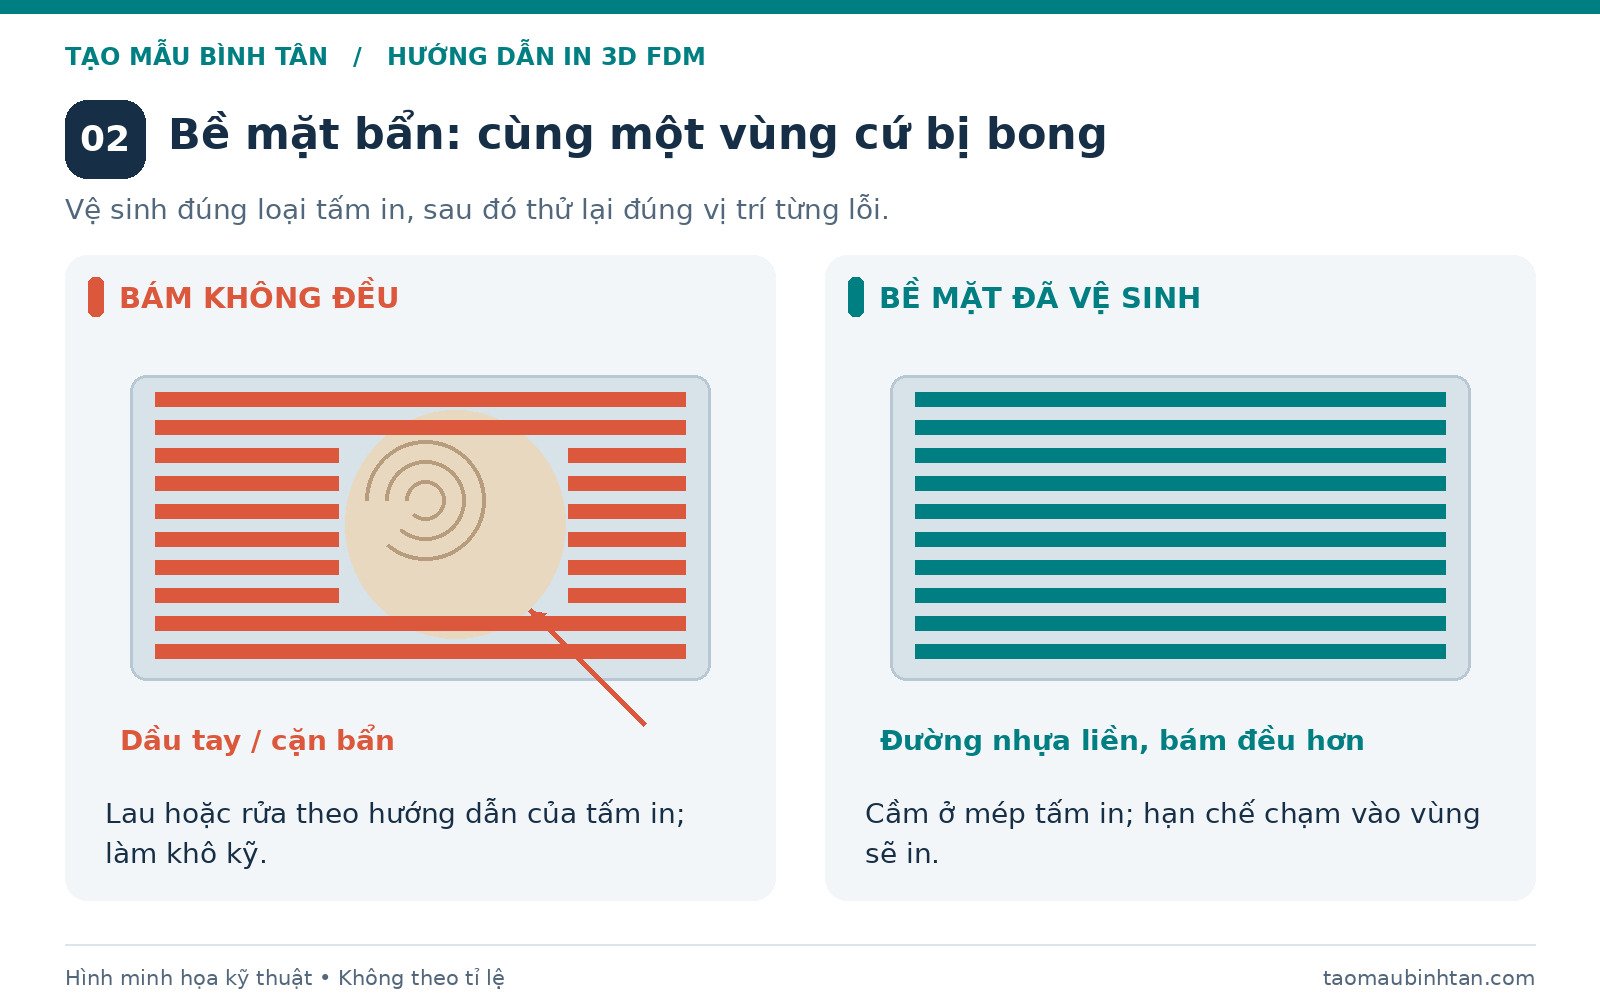
Dấu hiệu: đường in bám ở phần lớn bàn nhưng cứ hở hoặc bong tại một vùng. Dầu tay và cặn bẩn là yếu tố nên kiểm tra sớm, nhất là sau khi tháo mẫu hoặc chạm tay vào mặt in. [2]
Cách khắc phục
- Chờ bề mặt nguội rồi vệ sinh theo hướng dẫn dành cho đúng loại tấm in.
- Với bề mặt cho phép dùng IPA, lau bằng khăn sạch không để lại xơ. Tránh cồn có phụ gia dưỡng da.
- Nếu hãng cho phép rửa bằng nước rửa chén và nước ấm, thực hiện đúng hướng dẫn rồi làm khô kỹ trước khi lắp lại.
- Cầm tấm in ở mép và in lại mẫu thử tại vùng từng bị lỗi.
3. Một bên đẹp, một bên không bám: kiểm tra cân bàn
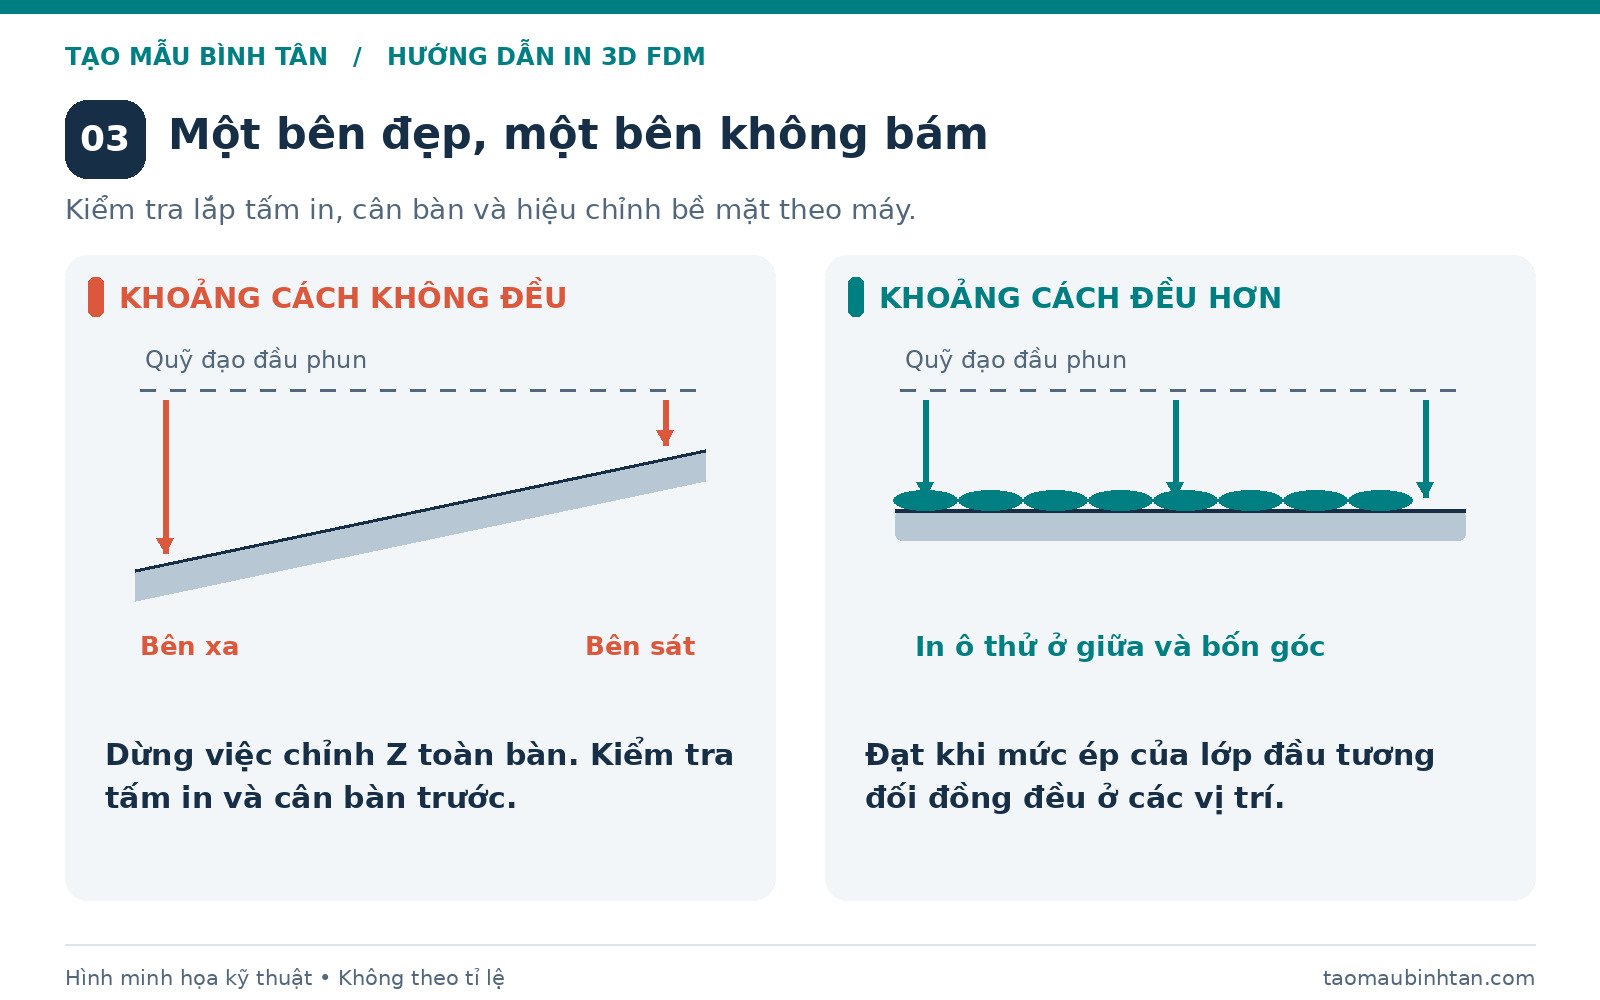
Dấu hiệu: cùng một lần in, bên trái có đường nhựa rời còn bên phải bị ép quá mỏng. Nếu đã loại trừ bề mặt bẩn, hãy kiểm tra khoảng cách đầu phun có thay đổi theo vị trí hay không. [3]
Cách khắc phục
- Kiểm tra tấm in đặt đúng vị trí, không có mảnh nhựa hoặc bụi kẹt bên dưới.
- Với máy có cơ cấu chỉnh bàn thủ công, thực hiện cân bàn theo quy trình của hãng.
- Chạy lại hiệu chỉnh bề mặt nếu máy có tính năng này. Làm đúng yêu cầu gia nhiệt và làm sạch đầu phun của máy.
- In các ô thử ở giữa và bốn góc để so sánh độ đồng đều.
Đạt yêu cầu khi: các ô thử có mức ép và độ liền tương đối giống nhau. Nếu vẫn lệch rõ, kiểm tra cơ khí và cảm biến theo tài liệu máy. [3]
4. Bàn sạch, khoảng cách đúng mà vẫn bong: xem cài đặt lớp đầu
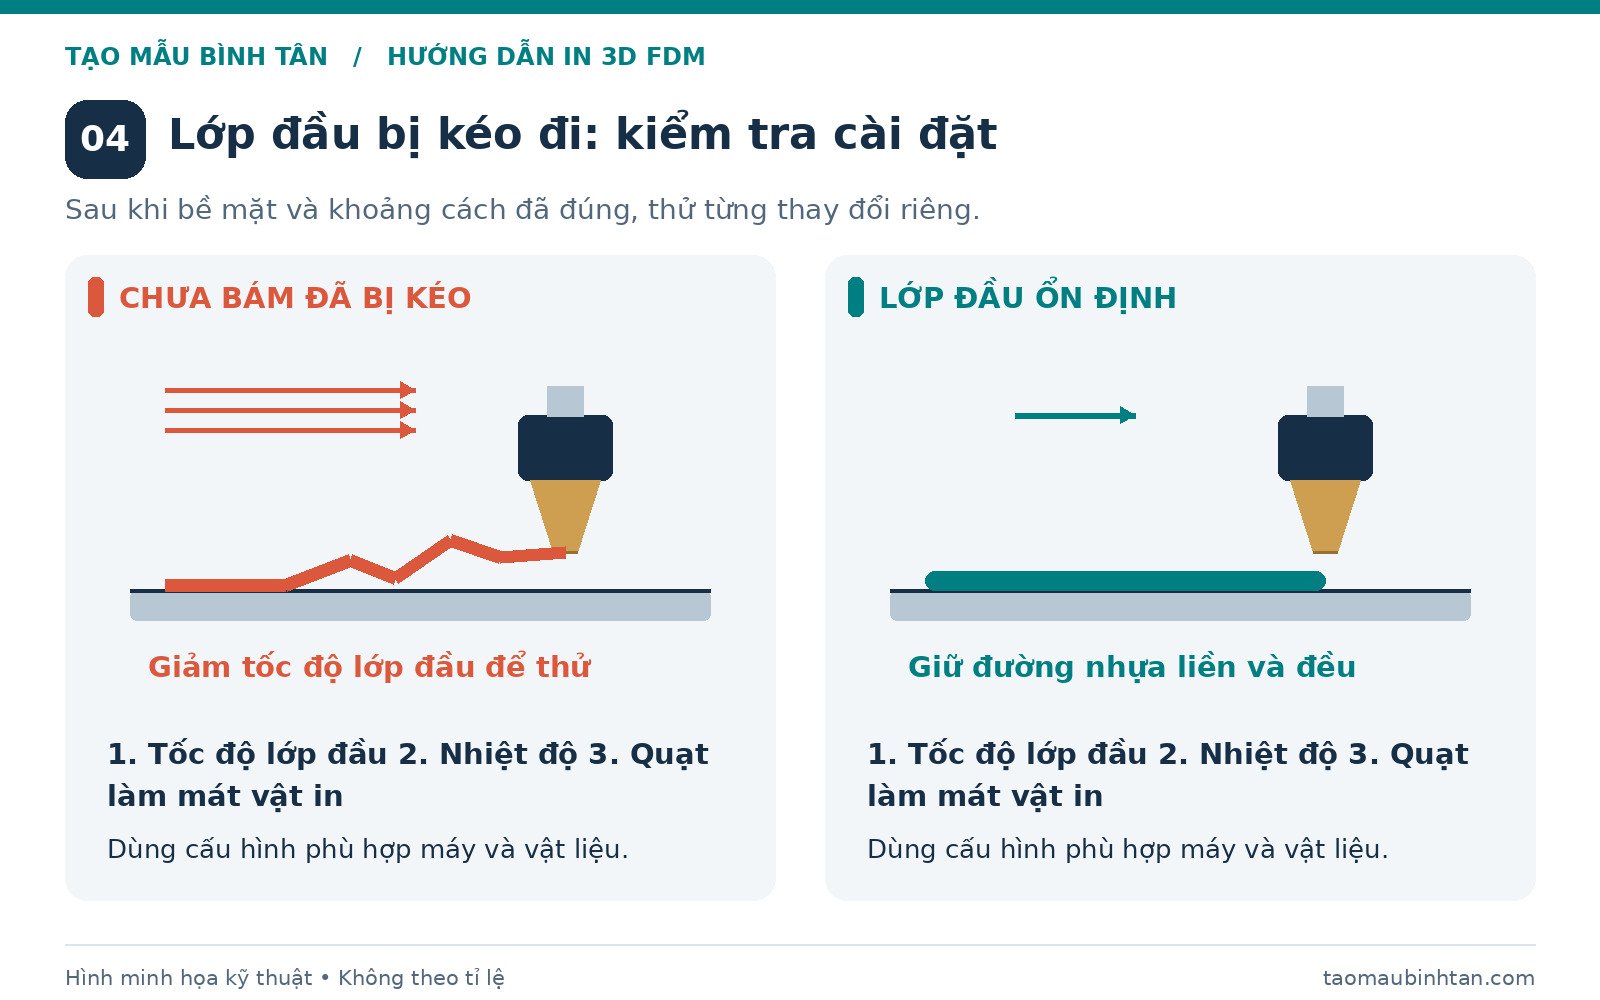
Dấu hiệu: nhựa chưa kịp bám đã bị kéo đi, đặc biệt khi đầu phun chạy nhanh. Khi bề mặt và khoảng cách đã ổn, hãy kiểm tra tốc độ lớp đầu trước. Tốc độ chậm hơn cho nhựa thêm thời gian tiếp xúc với bàn. [4]
Cách khắc phục
- Chọn đúng cấu hình máy, nozzle, vật liệu và loại bàn trong phần mềm cắt lớp (slicer).
- Giảm riêng tốc độ lớp đầu, thử lại rồi so sánh.
- Đối chiếu nhiệt độ đầu phun và bàn với cấu hình vật liệu của hãng; không tăng liên tục để bù cho lỗi Z offset.
- Kiểm tra quạt làm mát vật in ở những lớp đầu theo cấu hình vật liệu. Không nhầm với quạt làm mát bộ tản nhiệt đầu phun.
5. Ban đầu bám, sau vài lớp cong góc: xử lý warping
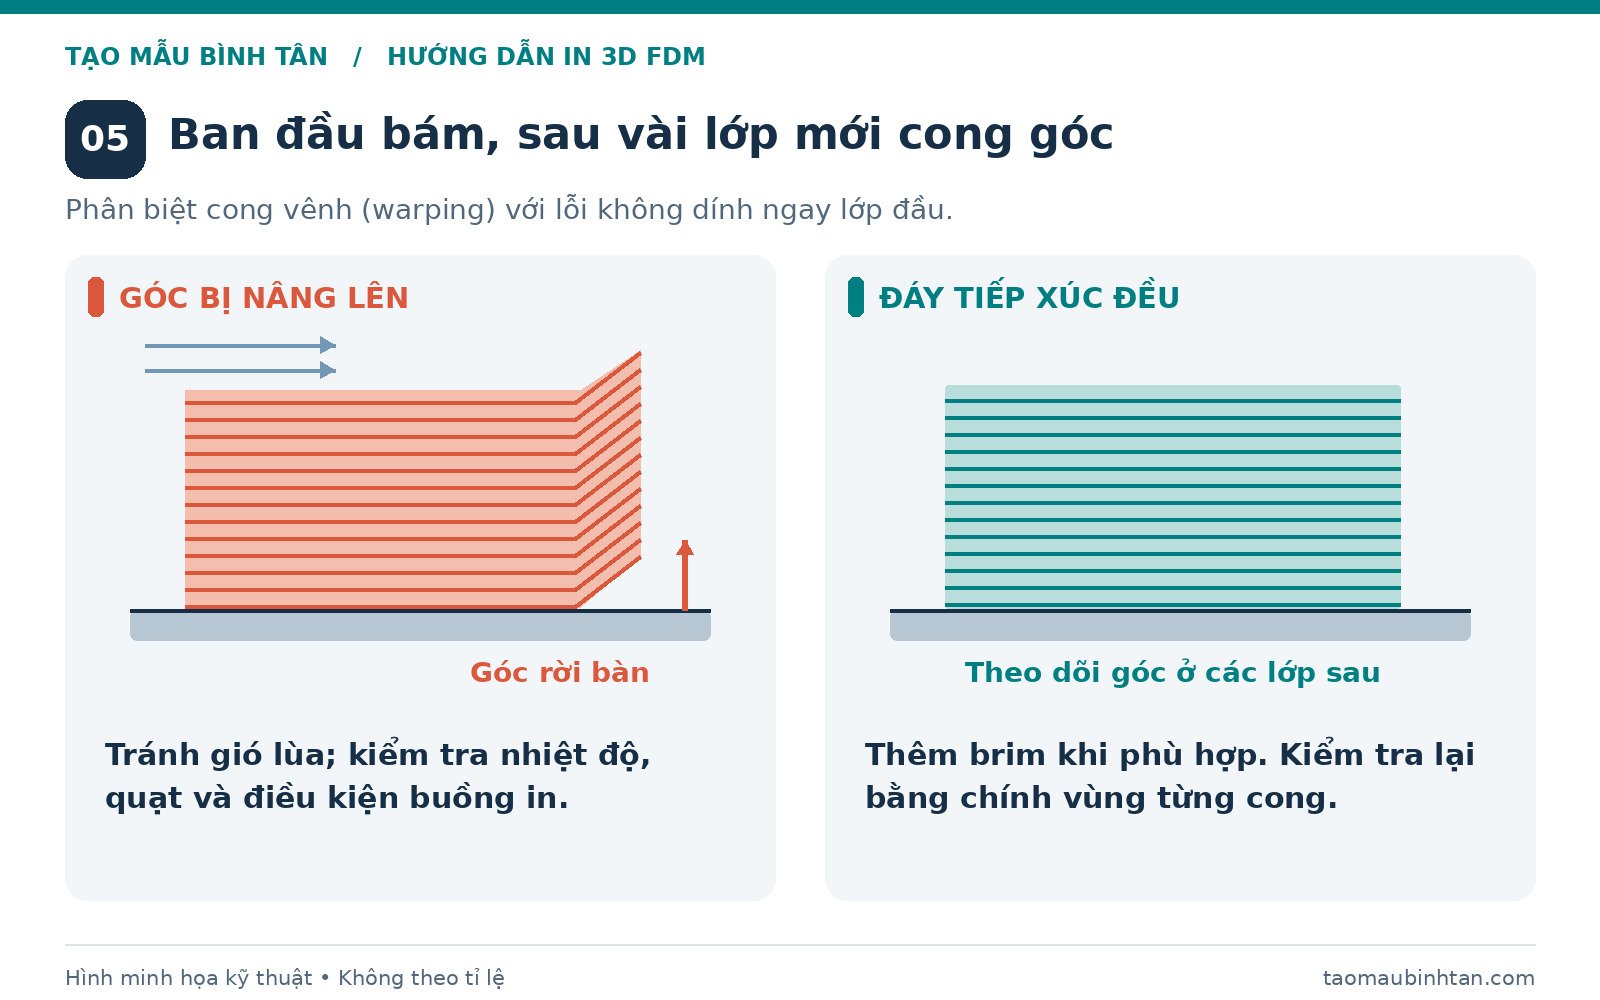
Dấu hiệu: đáy mẫu lúc đầu ổn, nhưng góc từ từ nâng lên. Đây là biểu hiện cong vênh (warping), có thể xảy ra khi nhựa co lại lúc nguội. Mẫu lớn và các vật liệu như ABS, ASA thường cần chú ý điều kiện nhiệt hơn. [6]
Cách khắc phục
- Tránh luồng gió từ quạt phòng hoặc điều hòa thổi trực tiếp vào mẫu.
- Kiểm tra nhiệt độ bàn và chế độ quạt đúng với vật liệu đang dùng.
- Dùng buồng in hoặc giải pháp chắn gió phù hợp khi vật liệu và máy yêu cầu. Không mặc định đóng kín buồng cho mọi loại nhựa.
- Thử thêm brim, sau đó in lại để theo dõi góc từng bong.
Chỉ tăng nhiệt độ bàn có thể chưa đủ. Nếu mẫu vẫn cong, hãy xem lại hình dạng đáy, diện tích tiếp xúc và điều kiện làm nguội. [7]
6. Mẫu chân nhỏ, cao dễ bật: đổi hướng đặt hoặc thêm brim
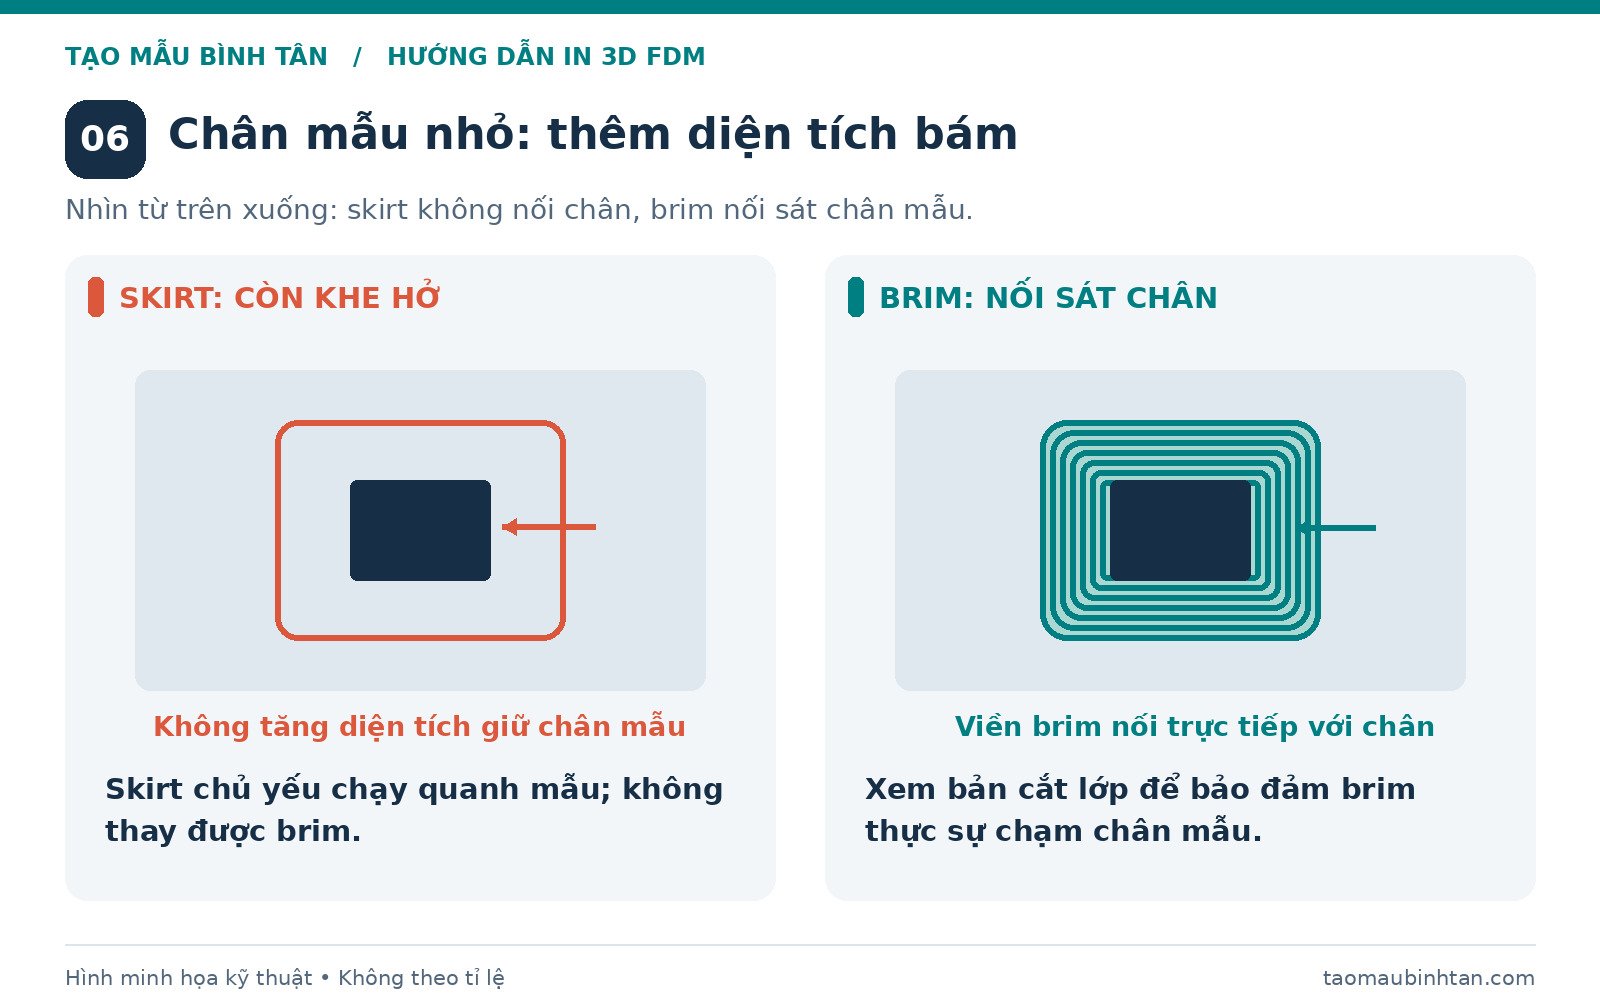
Dấu hiệu: cùng máy và vật liệu đó, mẫu đáy rộng in ổn nhưng chi tiết chân nhỏ lại dễ rời bàn. Lúc này cần xem hình dạng và diện tích tiếp xúc, thay vì chỉ tiếp tục chỉnh nhiệt độ. [3]
Cách khắc phục
- Xem có thể xoay mô hình để tăng diện tích đáy mà vẫn giữ chất lượng bề mặt và yêu cầu chịu lực hay không.
- Bật brim: viền một lớp nối sát chân mẫu, giúp tăng diện tích bám.
- Kiểm tra bản xem trước của slicer để chắc brim thực sự nối với chân mẫu.
- Chỉ cân nhắc raft khi cần: đế nhiều lớp này tốn thêm vật liệu và có thể làm mặt dưới kém đẹp hơn.
Lưu ý: PETG trên PEI trơn có thể bám quá chặt
Độ bám tốt còn cần đi kèm khả năng tháo mẫu an toàn. PETG trên PEI trơn có thể bám quá mạnh và làm hỏng lớp phủ khi gỡ. Nếu dùng tổ hợp này, hãy kiểm tra hướng dẫn của nhà sản xuất; một lớp keo PVA mỏng có thể được yêu cầu làm lớp tách bảo vệ, không chỉ để tăng độ bám. [9]
Đừng suy ra rằng vật liệu nào cũng cần bôi keo. Việc dùng keo, chọn tấm in và cách tháo mẫu phải phù hợp với từng tổ hợp vật liệu – bề mặt.
Trước khi bấm in lại, kiểm tra 6 điều này
- Bề mặt sạch và được chuẩn bị đúng cho loại nhựa.
- Tấm in lắp đúng, bên dưới không kẹt cặn nhựa.
- Lớp đầu ép nhẹ, liền nhau và đồng đều giữa các vị trí.
- Cấu hình máy, nozzle, vật liệu và loại bàn đã chọn đúng.
- Tốc độ, nhiệt độ, quạt lớp đầu phù hợp; mẫu không bị gió lùa.
- Mẫu có diện tích đáy đủ hoặc đã thêm brim khi cần.
Câu hỏi thường gặp
Máy có tự cân bàn, vì sao vẫn không bám?
Tự cân bàn không loại bỏ dầu tay và không bảo đảm cấu hình vật liệu đang đúng. Hãy kiểm tra bề mặt, quy trình hiệu chuẩn và hình dạng lớp đầu thay vì chỉ chạy cân bàn lặp lại. [10]
Có nên hạ đầu phun thêm để tăng độ bám?
Chỉ khi mẫu thử cho thấy đầu phun đang quá xa. Nếu lớp đầu đã bị cào hoặc nổi gờ, hạ thêm có thể làm lỗi nặng hơn và gây hư bề mặt. [10]
Skirt có giữ mẫu giống brim không?
Không. Skirt thường cách chân mẫu một khoảng, còn brim nối trực tiếp với lớp đầu của mẫu để tăng diện tích tiếp xúc. Hãy kiểm tra bản xem trước của slicer để phân biệt. [8]
Bám được lớp đầu có chắc in thành công không?
Chưa. Mẫu vẫn có thể cong vênh hoặc bị rời bàn ở những lớp sau. Vì vậy, hãy quan sát cả đáy mẫu và các góc trong giai đoạn đầu. [7]
Chưa xác định được lỗi? Hãy bắt đầu bằng một ảnh lớp đầu
Khi trao đổi hoặc để lại bình luận, hãy gửi: tên máy, loại nhựa, loại bàn, nhiệt độ đầu phun/bàn, ảnh lớp đầu và thời điểm mẫu bắt đầu bong. Những thông tin này giúp khoanh vùng rõ hơn so với chỉ mô tả “in không dính”.
Đọc tiếp: Chọn nhựa in 3D: PLA, PETG hay ABS? · In 3D FDM và SLA khác nhau thế nào?
Tài liệu kỹ thuật tham khảo
Các hướng dẫn được đối chiếu với tài liệu dưới đây. Cách thao tác và thông số cụ thể cần theo đúng máy, vật liệu và bề mặt đang sử dụng. Hình trong bài là sơ đồ tự vẽ, không phải ảnh thử nghiệm thực tế và không theo tỉ lệ.
- Prusa — First Layer Calibration (i3)
- Prusa — Print surface preparation
- Simplify3D — Not Sticking to the Bed
- Simplify3D — Perfecting the First Layer
- Simplify3D — Inconsistent Extrusion
- Prusa — Warping
- Simplify3D — Warping
- Prusa — Skirt and Brim
- Prusa — PETG
- Prusa — First layer issues
