Lớp đầu tiên quyết định thành bại của cả bản in. Nếu vật in không bám bàn, bị bong góc hoặc kéo thành đám “mì” rối, phần lớn nguyên nhân nằm ở vài điểm rất cơ bản. Bài viết này liệt kê nguyên nhân thường gặp và cách sửa theo thứ tự nên kiểm tra.
Dấu hiệu nhận biết
- Lớp đầu không dính, bị đầu phun kéo đi hoặc cuộn thành đám nhựa rối.
- Các góc của vật in bị bong, cong lên khỏi bàn (warping).
- Lớp đầu có chỗ dính chỗ không, đường nhựa mỏng và đứt đoạn.
- Vật in đang chạy thì tuột khỏi bàn và hỏng giữa chừng.
Bước 1: Cân bằng bàn in
Đây là nguyên nhân phổ biến nhất. Nếu khoảng cách giữa đầu phun và bàn in không đều, chỗ quá xa sẽ không dính, chỗ quá gần sẽ bị ép mỏng và nghẹt. Hãy cân bằng bàn khi bàn đã nóng vì kim loại giãn nở theo nhiệt. Với máy có tự cân bằng, vẫn nên kiểm tra các vít bàn định kỳ.
Bước 2: Chỉnh độ cao lớp đầu (Z offset)
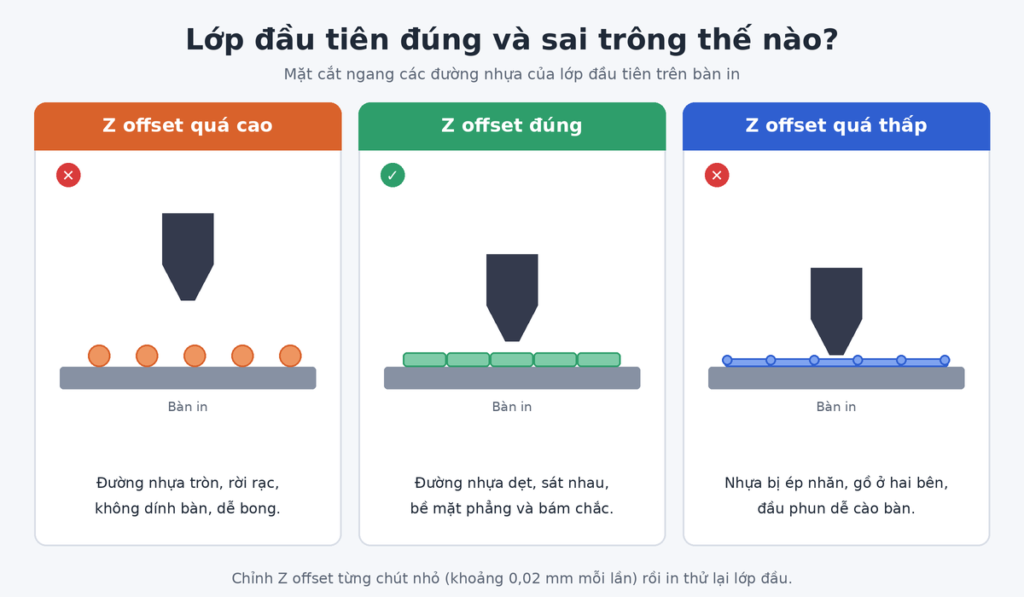
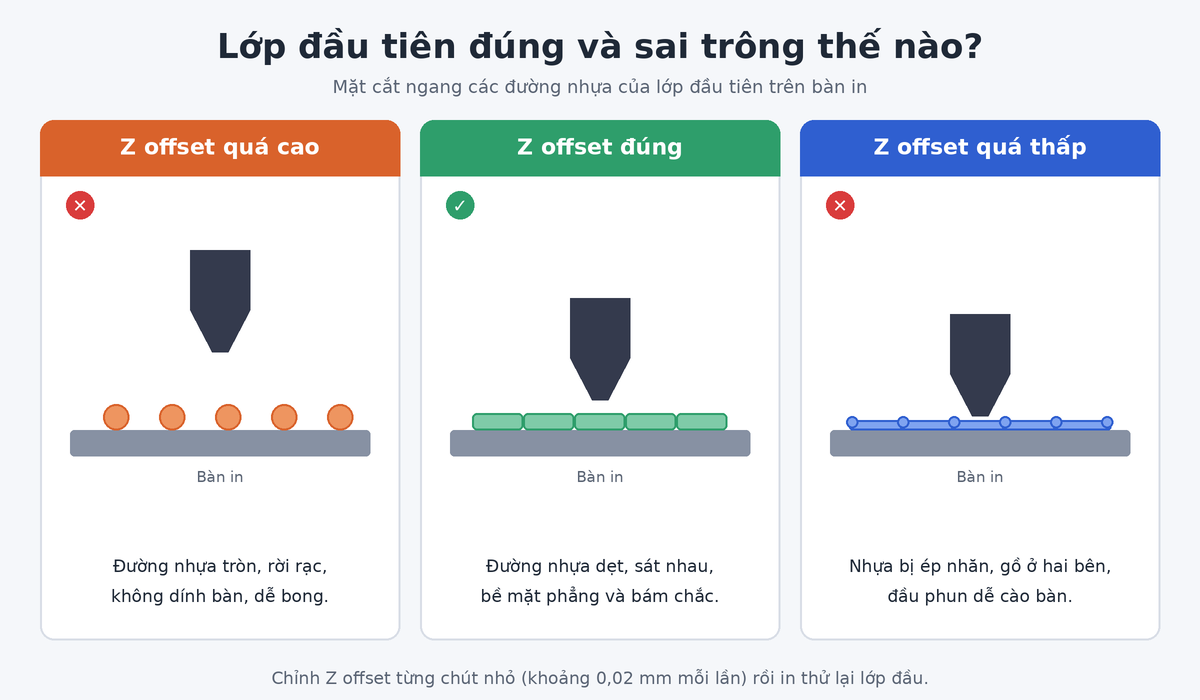
Lớp đầu đúng phải được ép nhẹ xuống bàn, thành các đường dẹt sát nhau và không có khe hở. Nếu thấy đường nhựa tròn, rời rạc là đầu phun còn quá cao. Nếu thấy nhựa bị ép nhăn hoặc đầu phun cào bàn là quá thấp. Hãy chỉnh từng chút nhỏ, mỗi lần khoảng 0,02 mm, rồi in thử lại bản mẫu lớp đầu.
Bước 3: Vệ sinh bề mặt bàn in
Dầu và mồ hôi từ tay là kẻ thù của độ bám. Lau bàn in bằng cồn isopropyl (IPA) hoặc nước rửa chén pha loãng rồi để khô, và tránh chạm tay vào mặt in. Với bàn PEI, thỉnh thoảng nên rửa sạch bằng nước ấm và xà phòng.
Bước 4: Nhiệt độ đầu phun và bàn in
Nhiệt độ bàn quá thấp khiến nhựa nguội nhanh và co lại, gây bong góc. Hãy kiểm tra thông số khuyến nghị của cuộn nhựa. Với PLA bàn thường khoảng 50 đến 60 °C, PETG khoảng 70 đến 85 °C, ABS khoảng 90 đến 110 °C. Bạn có thể tăng bàn khoảng 5 °C mỗi lần nếu thấy bong.
Bước 5: Giảm tốc độ và quạt ở lớp đầu
- In lớp đầu chậm, khoảng 20 đến 30 mm/s, để nhựa kịp bám.
- Tắt hoặc giảm quạt làm mát ở vài lớp đầu tiên.
- Tăng độ rộng đường in lớp đầu một chút để tăng diện tích bám.
Bước 6: Tăng diện tích bám bằng brim hoặc raft
Với vật có đáy nhỏ hoặc góc nhọn, hãy bật brim (viền mỏng quanh chân vật) để tăng diện tích bám. Với vật rất khó bám hoặc bàn không phẳng, dùng raft (đế nhiều lớp), nhưng mặt dưới sẽ kém đẹp hơn.
Bước 7: Dùng keo hoặc loại bàn phù hợp
Một lớp keo stick mỏng giúp tăng độ bám với nhiều loại nhựa, nhất là ABS và PETG. Với PETG, đừng bôi keo trực tiếp lên bàn PEI trơn nếu không muốn nhựa dính quá chặt làm hỏng bàn. Hãy dùng keo như lớp tách khi cần.
Bước 8: Che chắn gió lùa và nhiệt độ môi trường
Gió từ quạt hoặc điều hòa làm vật in nguội không đều và bong góc, đặc biệt với ABS. Hãy đặt máy nơi ít gió, dùng buồng kín hoặc che chắn khi in vật liệu dễ cong vênh.
Bảng kiểm tra nhanh
- Bàn in đã cân bằng khi nóng chưa?
- Z offset lớp đầu đúng chưa, đường nhựa dẹt và sát nhau chưa?
- Bàn in có sạch dầu mỡ không?
- Nhiệt độ bàn và đầu phun có đúng với loại nhựa không?
- Có dùng brim hoặc raft cho vật có đáy nhỏ chưa?
- Máy có bị gió lùa không?
Tóm tắt
Hầu hết lỗi không bám bàn được giải quyết bằng ba việc: cân bằng bàn khi nóng, chỉnh Z offset chuẩn và giữ bàn in sạch. Nếu vẫn lỗi, hãy kiểm tra nhiệt độ, thêm brim và che gió. Hãy sửa từng thứ một và in thử lại để biết chính xác điều gì có tác dụng.
